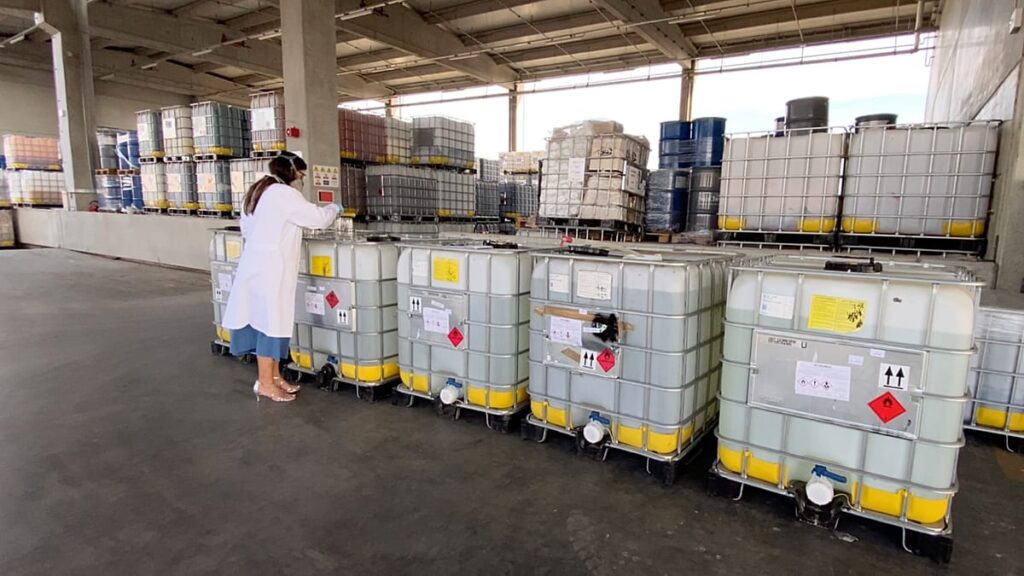
Muniti di maschere filtranti, gli operai di un impianto di riciclaggio a Ivanić-Grad, in Croazia, recuperano etanolo, benzene, acetone e diluenti per vernici. Questi e altri solventi esausti provengono dai settori dell’imballaggio alimentare, dell’industria farmaceutica e di quella automobilistica. Sono carichi di sostanze pericolose.

PUBBLICITÀ
PUBBLICITÀ
Un processo complesso elimina tutti i residui e trasforma i solventi contaminati in prodotti puliti, pronti per essere riutilizzati.
“Questo è il solvente contaminato che preleviamo dalla macchina e immettiamo nel distillatore. Lo distilliamo e otteniamo un solvente pulito, che viene utilizzato nuovamente nel processo produttivo. È pulito come uno specchio”, spiega Mario Želježnjak, responsabile di produzione di Premifab Ltd, mentre ci mostra le diverse tecnologie di questo impianto discreto aperto di recente.
Insieme all’acqua e ad altre impurità, il residuo di lavorazione è sostanzialmente un fango che viene utilizzato per produrre l’energia che alimenta lo stabilimento di riciclo. “Tutto viene bruciato in un forno rotativo e trasformato in cenere innocua”, aggiunge Mario. Questa cenere può poi essere impiegata come materiale da costruzione.
L’azienda clean-tech, finanziata in parte dall’Unione europea, sostiene di riciclare ogni anno circa tre milioni di chilogrammi di solventi usati, con un tasso di recupero del 90% rispetto alla materia prima contaminata inviata dai clienti. Di fronte alla forte concorrenza di grandi operatori in Germania, Francia, Spagna e Italia, la società deve puntare su efficienza e versatilità, spiega il direttore dello sviluppo commerciale, Igor Podravac.
“Abbiamo molti clienti esigenti nei settori farmaceutico, automobilistico, delle vernici e dell’imballaggio alimentare. Dopo che il materiale si è contaminato e non può più essere utilizzato per un secondo ciclo, ce lo inviano”, spiega mentre ci mostra il lavoro degli operai. “Noi riceviamo il materiale, lo analizziamo, lo purifichiamo e, una volta verificati tutti i parametri, lo rimandiamo nella stessa linea di produzione, così da ottenere una vera economia circolare a ciclo chiuso.”
Il primo passaggio avviene nel laboratorio dell’azienda. Qui vengono analizzati i campioni di solventi usati per stabilire se e come possano essere riciclati in modo sicuro ed efficace. Si devono valutare parametri molto diversi, tra cui temperatura, pressione ed equilibrio energetico. “Può darsi che la resa della distillazione sia troppo bassa, rendendo il processo non conveniente, né dal punto di vista materiale né da quello economico. Oppure può succedere che restino molti residui di distillazione, su cui non possiamo intervenire: in quel caso scegliamo di non utilizzare affatto quel materiale”, spiega Silvija Petković, direttrice del controllo qualità e responsabile di laboratorio. “La specificità dei solventi è la loro infiammabilità. Sono tutti liquidi infiammabili e dobbiamo adottare tutte le misure di precauzione per evitare che qualcosa prenda fuoco”, aggiunge.
Dopo la distillazione, prima di rispedire i solventi ormai puliti ai clienti, vengono effettuati nuovi controlli di qualità.
“Questo non è conforme a causa della precipitazione, quindi non può essere inviato al cliente. Questo campione rimane qui e dobbiamo sottoporlo a un’ulteriore filtrazione”, spiega Silvija alla nostra telecamera mentre tiene in mano un flacone. “Questo invece va bene, non c’è alcuna precipitazione. Può essere chiuso, sigillato e caricato sul camion”, aggiunge dopo aver controllato un secondo campione, molto più trasparente.
I solventi recuperati e approvati vengono spediti ai clienti in contenitori speciali. Seguiamo una di queste consegne insieme a Nikola Gojavić, autista dell’azienda. “Questo carico è particolare perché è in fase liquida ed è altamente esplosivo. Occorre grande attenzione nelle operazioni di carico e trasporto, perciò servono autisti specializzati: è un lavoro piuttosto impegnativo”, racconta mentre guida.
“L’autista deve essere un professionista perché, in caso di incidente o di qualsiasi problema, deve mantenere la calma ed essere formato per applicare le procedure necessarie.”
Il carico che seguiamo riporta i solventi recuperati a un’azienda familiare chiamata Rotoplast. Ogni anno produce circa 5.000 tonnellate di imballaggi ed etichette per i settori alimentare, energetico e dei prodotti per animali domestici. Qui i solventi vengono utilizzati per sciogliere gli inchiostri nei processi di stampa.
“Per noi è importante che i nostri prodotti, oltre a essere altamente efficienti dal punto di vista produttivo, siano anche sostenibili dal punto di vista ambientale”, afferma il direttore di produzione Antun Čengić. “In collaborazione con Premifab raccogliamo tutti i nostri rifiuti in modo sicuro, li trasportiamo al loro impianto, dove vengono lavorati e ci vengono restituiti come nuova risorsa. In questo modo riduciamo i costi di produzione.”
L’azienda è stata fondata nel 1975 e oggi conta 260 dipendenti. I solventi sono tra i molti materiali riciclati che qui vengono riutilizzati, sottolinea l’amministratore delegato, Blaženko Marić.
“L’80% dei materiali può essere utilizzato in questo modo. Vorremmo passare ai mono-materiali, per tutti i materiali e per tutti i clienti. Il piano per i prossimi anni è eliminare completamente i materiali non riciclabili”, spiega.
Igor Podravac, direttore dello sviluppo commerciale, afferma che il fatturato dell’azienda è cresciuto “di circa il 20-25% all’anno” da quando ha iniziato l’attività, nel dicembre 2014. Secondo la società, rispetto alla produzione primaria, i solventi recuperati generano fino a dieci volte meno emissioni di CO2.